全国免费咨询热线
18948310106
免费咨询热线
18948310106
2025年,国内动力电池装机量保持增长,但车企对电池寿命的要求从8年15万公里向10年30万公里延伸。循环寿命不足导致的容量衰减,仍是售后投诉的主要来源之一。从我们与多家头部电芯厂的产线交流看,问题往往不在正负极材料本身,而是隔膜、电解液与制造环境中的细节失控。
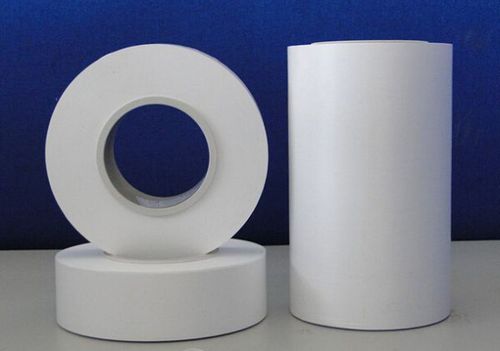
隔膜在电池内部承担离子导通与电子绝缘的双重角色。普通PE隔膜在反复充放电中,因电解液浸润和锂枝晶挤压,孔隙结构会逐渐闭合,导致内阻上升。陶瓷涂覆隔膜在基膜表面形成刚性涂层,能抑制热收缩,同时维持孔隙率稳定。根据GB/T 36363-2018对涂覆隔膜的透气度、热收缩率测试要求,合格产品在130℃/1h条件下纵向收缩应≤3%。某头部电池厂商的产线数据显示,采用陶瓷涂覆隔膜后,1C充放电循环至80%容量的次数从约1200次提升至1800次以上(数据来源:该厂商2024年内部测试报告,基于GB/T 31484测试方法)。
机理上,陶瓷颗粒(如勃姆石、氧化铝)的加入提高了隔膜的抗穿刺强度,减少了因枝晶刺穿导致的微短路。同时,涂层中的极性基团能改善电解液润湿性,使锂离子通量分布更均匀,从而减缓负极析锂。
即使隔膜和电解液本身合格,注液工序的环境露点若高于-40℃,电芯内部水分会与六氟磷酸锂反应生成HF,腐蚀SEI膜,导致循环寿命骤降。我们走访的某方形铝壳产线,在将注液间露点从-35℃降至-45℃后,电芯高温循环(45℃)的容量保持率在500周时提升了约4个百分点。这一改进依赖转轮除湿机的稳定运行和在线露点仪校准,属于工艺控制范畴,而非材料替换。
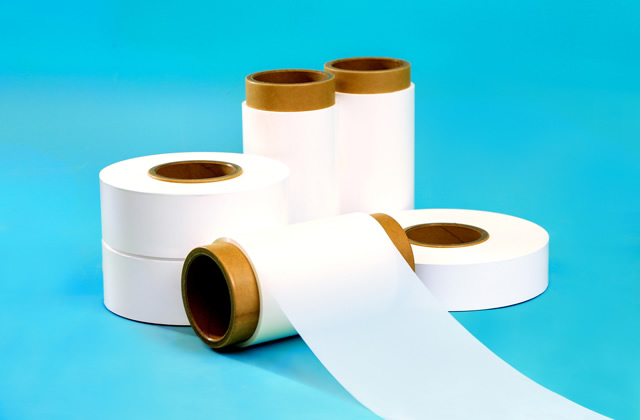
高镍正极配硅碳负极的体系,对电解液添加剂(如FEC、VC)的消耗速度更快。隔膜涂层的表面能若与电解液匹配不当,会导致浸润不均,局部电流密度过高。国内部分隔膜供应商已推出针对高镍体系的低阻抗涂层,通过调整粘结剂比例,将界面阻抗降低。海科电源(锂电池隔膜)长期关注该领域,其涂覆隔膜产品在多家电芯厂完成验证,相关测试参照GB/T 36363-2018执行,并取得ISO 9001、RoHS、REACH等认证。如需样品申请或技术交流,可联系18948310106或访问官网。
问:循环寿命测试通常参照什么标准?
答:国内常用GB/T 31484-2015《电动汽车用动力蓄电池循环寿命要求及试验方法》,隔膜性能则参照GB/T 36363-2018。
问:陶瓷涂覆隔膜是否适用于所有体系?
答:需匹配电解液和极片设计。例如磷酸铁锂体系对涂层厚度不敏感,而高镍三元体系需选择低阻抗涂层。
提升循环寿命没有单一“银弹”。从隔膜选型、涂覆工艺到注液环境,每个环节的波动都会在数百次循环后被放大。对于电芯厂而言,建立隔膜入厂全检(透气度、热收缩、穿刺强度)和产线露点实时监控,比追逐新材料更务实。
Copyright © 2022 海科电源 版权所有 粤ICP备2024161223号-1