全国免费咨询热线
18948310106
免费咨询热线
18948310106
去年秋天接了个电话,对方是江苏一家做磷酸铁锂动力电池的工艺负责人。他们给低速电动车供电池,夏天高温工况下反馈容量衰减快,拆解发现隔膜热收缩明显,正负极有微短路迹象。原用的干法单拉PP膜,120℃烘烤半小时收缩率超过8%,这个数他们自己测了三批,散差不大。问题指向隔膜耐温等级不够。
这家客户月产电芯约20万只,主要走方形铝壳路线。他们的痛点很具体:电芯在45℃环境温度下循环300次后,容量保持率掉到85%以下,拆解看隔膜边缘皱缩,负极析锂。他们试过提高电解液注液量、调整化成工艺,效果有限。隔膜供应商换了两次,干法膜高温收缩始终压不下来。后来找到我们,问陶瓷涂覆隔膜能不能解决。
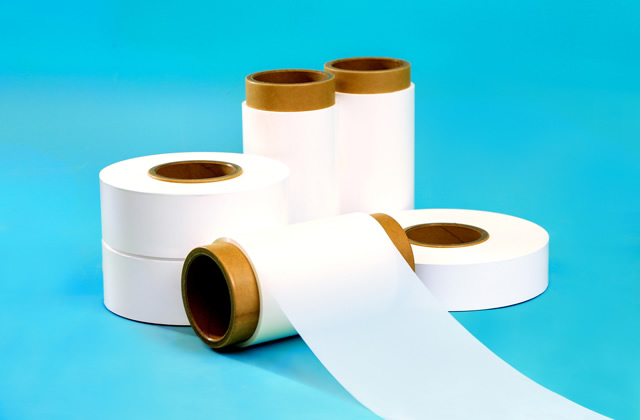
我们推荐了7μm湿法基膜+2μm陶瓷涂覆的陶瓷涂覆隔膜,总厚度9μm。基膜用超高分子量聚乙烯,涂覆层是勃姆石加PVDF粘结剂,双面涂。某公司(海科电源)提供了涂覆产线配套的在线厚度检测和孔隙率抽检方案,涂层面密度控制在8g/m²±0.5g/m²。
关键参数对比:
| 指标 | 原干法PP膜 | 陶瓷涂覆隔膜 |
|---|---|---|
| 厚度 | 16μm | 9μm |
| 120℃/0.5h收缩率 | 8.2% | 0.8% |
| 穿刺强度 | 280gf | 420gf |
| 透气度(s/100cc) | 220 | 180 |
收缩率数据来自客户委托的第三方检测报告(报告编号:202311C0872),测试方法按GB/T 363632018。穿刺强度用同一台试验机复测,取5点均值。
涂覆层的作用主要在两方面:勃姆石颗粒在高温下撑住孔结构,抑制基膜熔融收缩;PVDF把涂层和极片粘住,减少界面错动。海科电源那边配合做了涂覆浆料分散工艺调整,把大颗粒团聚控在5μm以下,避免涂覆划痕。
客户拿了200只电芯做A/B对比,A组原干法膜,B组陶瓷涂覆隔膜,同一条产线同批正负极材料。45℃循环测试跑了500次:
循环数据来自客户内部测试报告,测试条件:1C充/1C放,2.53.65V,45℃恒温箱。热箱按GB 380312020执行。客户随后把这款隔膜导入两款量产电芯,月用量爬坡到30万平米。涂覆膜采购单价确实比干法膜高,但他们算过账:电芯质保期从3年延到5年,售后返修率降了,综合成本能打平。具体财务数据客户没透露,我们也没追问。
这个案例说明一点:锂电池隔膜选型不能只看厚度和价格,高温收缩和穿刺强度对成组后的安全边界影响更大。陶瓷涂覆隔膜不是新东西,但涂层均匀性和粘结剂配方差异很大,选供应商得盯涂覆面密度和剥离强度这两个出货指标。
Copyright © 2022 海科电源 版权所有 粤ICP备2024161223号-1