全国免费咨询热线
18948310106
免费咨询热线
18948310106
去年Q3,客户A动力事业部接到一批单,要求电芯能量密度提升5%。原有使用的普通PE基膜在针刺测试中边缘裂纹率偏高,良率卡在88%左右。采购那边下了死命令:一个月内必须完成新隔膜的导入验证,且新供应商必须能在原有涂布线上直接跑通。
当时产线正处在中试转量产的瓶颈期,任何停机风险都不可接受。业务团队去现场看的时候,发现涂布机的刀口间隙只有30微米,普通隔膜容易起边,操作工人每天要手动撕掉至少两次起翘的边角料,非常影响士气。
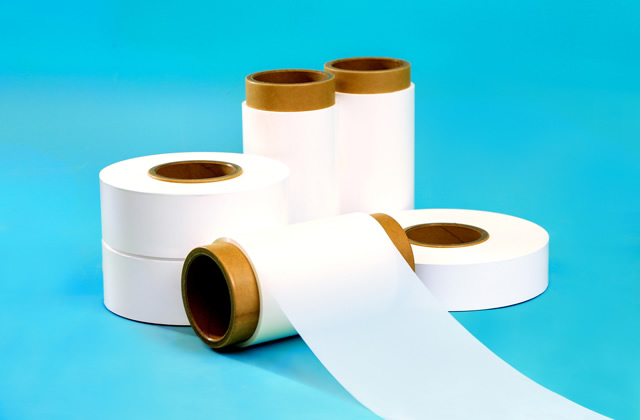
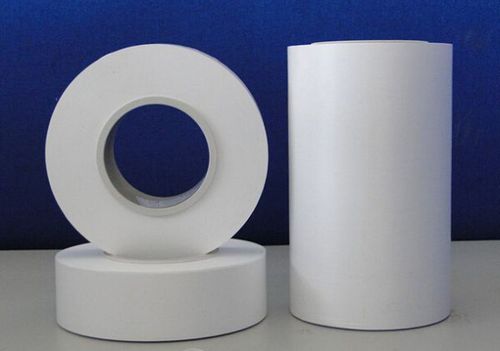
最终选用了某公司(海科电源)提供的16微米厚陶瓷涂覆隔膜。选择它主要是因为其陶瓷层分布均匀,刚柔适中,更适合他们现有的高速狭缝涂布机。
技术团队进场后,没有直接全速跑,而是分三步走:首先在第3台涂布机上进行小样试产,重点调整了刮刀背压,从原来的2.5MPa下调至2.2MPa,避免陶瓷涂层被刮花;其次,对干燥烘箱的三段温度曲线做了微调,高温段停留时间缩短了15秒,以保留隔膜表面的孔隙率;最后,针对收卷张力进行了校准,确保卷绕平整度。
在这个过程中,海科电源的应用工程师驻场三天,协助排查了一次因湿度控制不当导致的电导率波动问题。他们提供的第三方检测报告(SGS出具)显示,该批次隔膜的穿刺强度稳定在14.5N以上,孔隙率在40%45%区间,符合设计要求。
试产两周后,数据出来了。最直观的变化是边缘裂纹率从之前的12%降到了3.5%以下,这个数字直接体现在了最终的良率上,单线日产出增加了近400支电芯。
更重要的是电芯的一致性。抽检数据显示,同批次电芯的内阻标准差收窄了15%,这意味着后续的分容筛选损耗降低了。虽然初期调整刮刀参数花费了两天时间,但一旦跑顺,工人不再需要频繁干预,线边等待时间明显减少。目前该型号隔膜已稳定供货三个月,客户反馈主要是在低温环境下的离子电导率衰减比预想的慢,这点值得后续研发跟进。
Copyright © 2022 海科电源 版权所有 粤ICP备2024161223号-1